深圳信展胶业解析:工业密封胶在电子制造中的粘接强度与密封性能要求
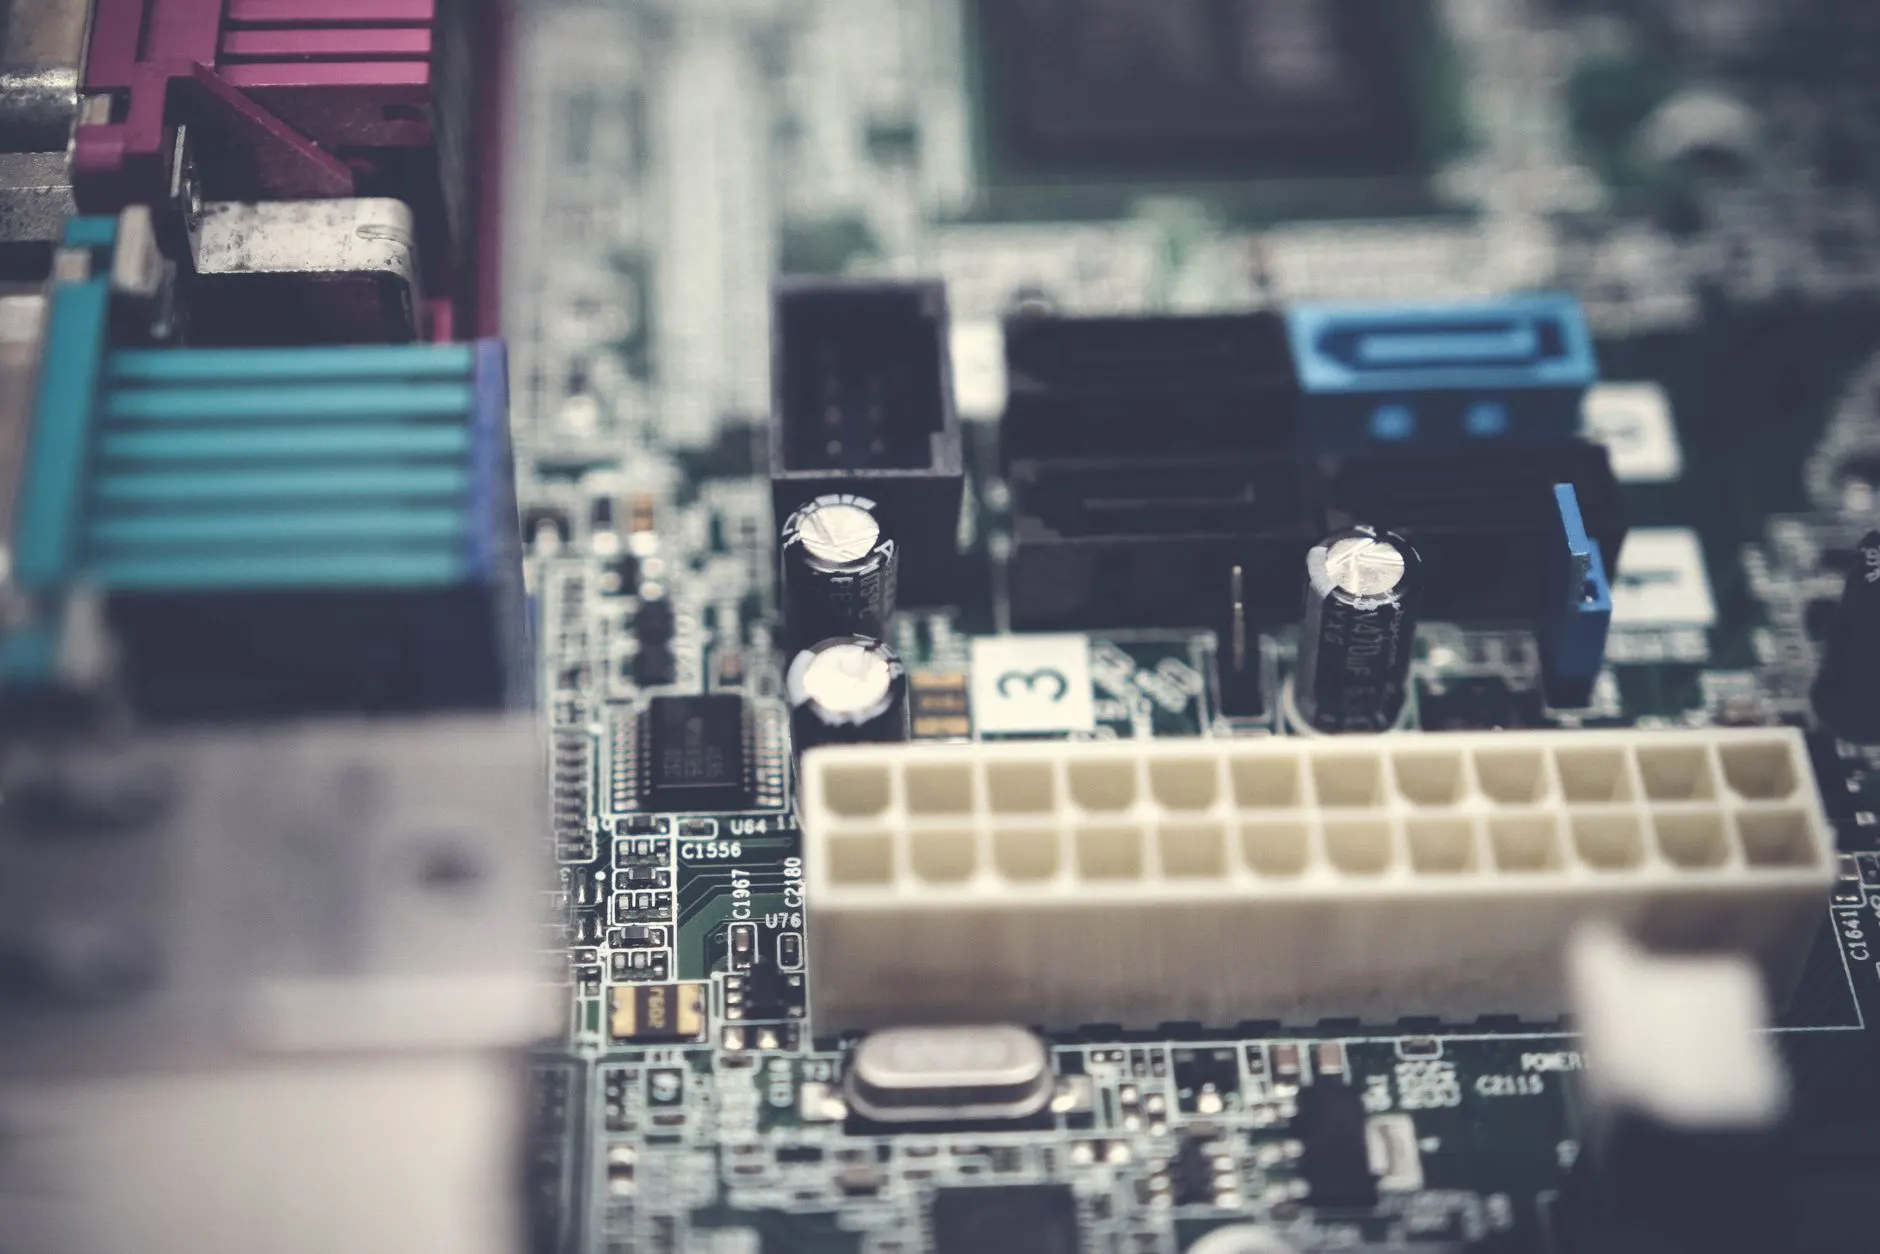
电子制造行业对密封胶的要求,远比多数人想象中苛刻。一块智能手机主板上的胶粘剂用量可能只有0.3克,但它要承受-40℃到85℃的冷热冲击、1.5米跌落冲击,以及五年以上的持续老化。深圳信展胶业材料有限公司在服务珠三角电子客户的过程中发现,粘接强度与密封性能的平衡,是工艺良率的分水岭。
粘接强度:不只是"粘得牢"那么简单
工业密封胶的粘接强度通常以拉伸剪切强度(GB/T 7124)和剥离强度来表征。在电子制造中,不同基材组合需要匹配不同的胶粘剂体系:
- 金属-塑料粘接:改性硅烷胶(MS胶)对ABS、PC等工程塑料的剪切强度可达2.5MPa以上,且无需底涂
- PCB板元件固定:UV固化胶粘剂定位时间可控制在10秒内,深层固化后剪切强度达8-12MPa
- FPC补强:环氧类胶业材料的剥离强度需稳定在1.2N/mm以上,才能通过弯折测试
深圳制造体系下,电子产品的微型化趋势使得粘接面积不断缩小。当粘接宽度从3mm降到1mm时,应力集中系数会上升约40%,这意味着胶粘剂的模量选择变得尤为关键——过刚易脆裂,过柔则位移。
密封性能:IP等级背后的材料逻辑
密封胶在电子制造中承担的职责不止于防水。以TWS耳机为例,其腔体密封需要同时满足IPX4防水、声学阻尼和长期耐汗液腐蚀三项指标。这要求密封胶具备:
- 固化后体积收缩率低于0.5%,避免形成微缝隙
- 对电解液的耐受性——在85℃/85%RH环境下1000小时后,质量变化不超过3%
- 与硅胶耳塞、金属充电触点的兼容性,不产生电化学腐蚀
信展胶业在配合客户做气密性测试时发现,多数密封失效并非胶体本身问题,而是点胶工艺的润湿角控制不当。当胶液在基材表面的接触角大于60°时,界面处容易形成毛细通道,氦气检漏通过率会明显下降。
工艺窗口与选型建议
从实践角度看,电子制造企业在选择密封胶时,建议按以下优先级评估:固化条件匹配度 > 热膨胀系数兼容性 > 粘接强度余量 > 成本。例如,摄像头模组封装若采用热固化环氧胶,需确保固化温度不超过CMOS传感器的耐温上限(通常为120℃)。而深圳制造环境下常见的快速换线需求,则更倾向于选择UV+湿气双固化体系。
值得一提的是,胶业材料在存储和运输环节的管控同样影响最终性能。单组分湿气固化胶粘剂在30℃/75%RH环境下的适用期可能缩短至15分钟,冬季低温运输则可能导致结晶,需在40℃下回温4小时再使用。
电子制造对密封胶的需求正在从"通用型"转向"场景定制化"。深圳信展胶业材料有限公司持续跟踪珠三角电子客户的工艺痛点,在胶粘剂配方中引入纳米填料和自修复微胶囊技术,试图在粘接强度、密封寿命和工艺宽容度之间找到更优解。对于制造企业而言,理解胶粘剂的失效机理,比单纯比对参数表更有价值。